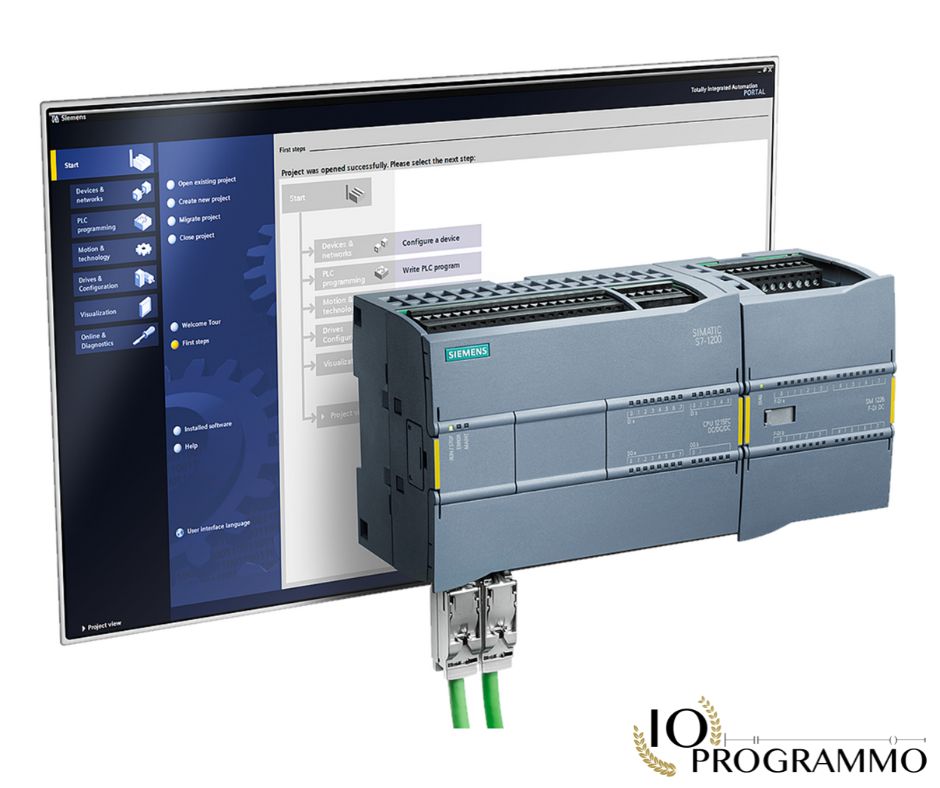
Immagina di poter controllare due mondi diversi con un semplice clic. Sì, è possibile, e oggi ti mostreremo come farlo. Stiamo parlando della configurazione della comunicazione tra un PLC CPU314 2DP e una CPU S7-1200 utilizzando una CP343-1 Lean e una connessione Ethernet. Ma non preoccuparti se questo suona complicato; siamo qui per semplificare il processo e renderlo accessibile a tutti.
La configurazione della comunicazione tra questi due PLC può sembrare un compito arduo, soprattutto se non riesci a visualizzare il collegamento nella configurazione hardware vista rete. Tuttavia, con la guida giusta, puoi superare questo ostacolo e stabilire una comunicazione efficace tra i due PLC per scambiare dati senza problemi.
Cosa otterrai alla fine di questa guida? Una comprensione chiara e approfondita di come configurare la comunicazione tra un PLC CPU314 2DP e una CPU S7-1200. Imparerai come inserire i blocchi di send e receive nella CPU S7-1200, impostando il partner come “non specificato”, e assicurarti che la quantità di byte o word da scambiare sia uguale per entrambi i partecipanti. Scoprirai come configurare il blocco TSEND_C_DB nell’OB1, inserendo un DB normale nella voce connect, lasciando il campo partner come “non specificato” e assegnando l’indirizzo di rete del S7-300.
Ma c’è di più. Ti guideremo attraverso il processo di verifica che l’ID del collegamento non sia evidenziato in rosso, un passaggio cruciale per garantire una configurazione corretta. E non dimenticare, ogni passo che faremo sarà accompagnato da esempi reali e consigli pratici per evitare potenziali ostacoli lungo il percorso.
Sei pronto a sbloccare il potere della comunicazione PLC e portare la tua automazione industriale a un livello superiore? Continua a leggere per scoprire come farlo.
In particolar modo vedremo:
Introduzione alla Configurazione PLC






Panoramica dei PLC
Panoramica dei PLC: I PLC, o Programmable Logic Controllers, sono il cuore pulsante dell’automazione industriale. Questi dispositivi sono progettati per controllare macchinari e processi in ambienti industriali, offrendo una soluzione affidabile e flessibile per la gestione delle operazioni.
Un PLC è essenzialmente un computer industriale robusto, in grado di resistere a condizioni difficili come vibrazioni, temperature estreme e interferenze elettriche. La sua struttura principale include un processore, memoria, interfacce di input/output e moduli di comunicazione.
Il funzionamento di un PLC si basa su un programma che viene caricato nel dispositivo. Questo programma, scritto in un linguaggio di programmazione specifico per PLC, definisce le azioni che il PLC deve eseguire in risposta agli input ricevuti. Gli input possono provenire da sensori, interruttori o altri dispositivi, mentre gli output possono controllare attuatori, motori o indicatori.
La programmazione di un PLC è resa semplice grazie all’uso di software di programmazione dedicati, che permettono agli ingegneri di creare, modificare e testare i programmi in un ambiente simulato prima di caricarli sul dispositivo fisico. Questo approccio riduce il rischio di errori e migliora l’efficienza del processo di sviluppo.
Inoltre, i PLC moderni offrono una vasta gamma di funzionalità, tra cui la comunicazione di rete, il monitoraggio remoto e la diagnostica integrata. Queste caratteristiche permettono agli ingegneri di monitorare e controllare i processi in tempo reale, intervenendo rapidamente in caso di anomalie o guasti.
Ora che abbiamo una solida comprensione di cosa siano i PLC e come funzionano, siamo pronti a esplorare il prossimo capitolo: l’Importanza della Comunicazione PLC. Scopriremo perché la comunicazione tra i PLC è fondamentale per l’efficienza e la produttività delle linee di produzione moderne.
Importanza della Comunicazione PLC
Importanza della Comunicazione PLC: La comunicazione tra i PLC è un elemento cruciale per il funzionamento efficiente e coordinato delle linee di produzione moderne. Senza una comunicazione efficace, i PLC non potrebbero scambiare informazioni vitali, come lo stato dei processi, i dati di produzione e i comandi di controllo.
La comunicazione PLC permette ai dispositivi di lavorare insieme in modo sincronizzato, migliorando l’efficienza complessiva della produzione. Ad esempio, un PLC può inviare dati di produzione a un altro PLC, che a sua volta può regolare i parametri di un processo in base a questi dati. Questo scambio di informazioni permette di ottimizzare i processi, ridurre i tempi di fermo macchina e aumentare la qualità del prodotto finale.
Inoltre, la comunicazione PLC è essenziale per il monitoraggio remoto e la diagnostica. Gli ingegneri possono accedere ai dati in tempo reale da qualsiasi luogo, permettendo loro di intervenire rapidamente in caso di anomalie o guasti. Questo livello di controllo e monitoraggio migliora la manutenzione preventiva e riduce i costi operativi.
La comunicazione PLC può avvenire attraverso diverse tecnologie, tra cui Ethernet, Profibus, Modbus e CANopen. Ognuna di queste tecnologie offre vantaggi specifici, come velocità di trasmissione, affidabilità e facilità di implementazione. La scelta della tecnologia di comunicazione dipende dalle esigenze specifiche dell’applicazione e dall’ambiente in cui i PLC operano.
In sintesi, la comunicazione PLC è un pilastro fondamentale dell’automazione industriale moderna. Permette ai PLC di lavorare insieme in modo efficiente e coordinato, migliorando la produttività e la qualità della produzione. Ora, siamo pronti a esplorare il prossimo capitolo: la Configurazione Hardware Vista Rete. Scopriremo come collegare fisicamente i PLC e configurare la rete per una comunicazione efficace.
Configurazione Hardware Vista Rete



Collegamento PLC CPU314 2DP e S7-1200
Collegamento PLC CPU314 2DP e S7-1200: Il collegamento tra un PLC CPU314 2DP e un CPU S7-1200 è un passaggio cruciale per stabilire una comunicazione efficace tra questi due dispositivi. Questo collegamento permette lo scambio di dati e comandi, migliorando l’efficienza e la coordinazione dei processi industriali.
Per collegare fisicamente questi due PLC, è necessario utilizzare una CP343-1 Lean e una connessione Ethernet. La CP343-1 Lean è un modulo di comunicazione che permette al PLC di connettersi a una rete Ethernet, offrendo una soluzione affidabile e veloce per la trasmissione dei dati.
Ecco i passaggi per collegare il PLC CPU314 2DP e il CPU S7-1200:
- Inserisci la CP343-1 Lean nel slot di espansione del PLC CPU314 2DP.
- Collega il cavo Ethernet alla porta Ethernet della CP343-1 Lean.
- Collega l’altro capo del cavo Ethernet alla porta Ethernet del CPU S7-1200.
- Accendi entrambi i PLC e verifica che la connessione sia stata stabilita.
Una volta che i PLC sono fisicamente collegati, è necessario configurare la rete per permettere la comunicazione tra i dispositivi. Questo processo include l’assegnazione di indirizzi IP e la configurazione dei parametri di rete.
Ora che abbiamo collegato fisicamente i PLC, siamo pronti a esplorare il prossimo capitolo: l’Utilizzo della CP343-1 Lean. Scopriremo come configurare e ottimizzare questo modulo di comunicazione per garantire una comunicazione efficace tra i PLC.
Utilizzo della CP343-1 Lean
Utilizzo della CP343-1 Lean: La CP343-1 Lean è un modulo di comunicazione essenziale per stabilire una connessione Ethernet tra i PLC. Questo dispositivo offre una soluzione affidabile e ad alte prestazioni per la trasmissione dei dati, permettendo ai PLC di comunicare in modo efficace e sicuro.
Per utilizzare la CP343-1 Lean, è necessario configurare correttamente il modulo e i parametri di rete. Ecco i passaggi per configurare la CP343-1 Lean:
- Accedi al software di programmazione del PLC e apri il progetto.
- Seleziona la CP343-1 Lean dall’elenco dei dispositivi disponibili.
- Configura l’indirizzo IP del modulo. Assicurati che l’indirizzo IP sia unico nella rete e compatibile con gli altri dispositivi.
- Imposta i parametri di rete, come la subnet mask e il gateway predefinito.
- Salva le modifiche e scarica il programma sul PLC.
Una volta configurata la CP343-1 Lean, è possibile utilizzare il modulo per stabilire una connessione Ethernet tra i PLC. Questo permette lo scambio di dati e comandi in modo rapido e affidabile, migliorando l’efficienza e la coordinazione dei processi industriali.
Ora che abbiamo configurato la CP343-1 Lean, siamo pronti a esplorare il prossimo capitolo: l’Inserimento dei Blocchi Send e Receive. Scopriremo come utilizzare questi blocchi per stabilire una comunicazione efficace tra i PLC e scambiare dati in modo sicuro.
Blocchi Send e Receive


Inserimento Blocchi
Inserimento Blocchi: I blocchi send e receive sono elementi fondamentali per stabilire una comunicazione efficace tra i PLC. Questi blocchi permettono lo scambio di dati e comandi tra i dispositivi, migliorando l’efficienza e la coordinazione dei processi industriali.
Per inserire i blocchi send e receive, è necessario seguire alcuni passaggi:
- Apri il software di programmazione del PLC e apri il progetto.
- Seleziona il blocco send o receive dall’elenco dei blocchi disponibili.
- Inserisci il blocco nel programma del PLC. Assicurati di posizionare il blocco nel punto corretto del flusso di programmazione.
- Configura i parametri del blocco, come l’indirizzo del partner, la quantità di dati da scambiare e il tipo di dati.
- Salva le modifiche e scarica il programma sul PLC.
Ecco un esempio di codice per l’inserimento di un blocco send:
  // Inserimento blocco send

  SEND_BLOCK(

    PARTNER_ADDRESS := '192.168.1.10', // Indirizzo del partner

    DATA_LENGTH := 10, // Quantità di dati da inviare

    DATA_TYPE := 'INT' // Tipo di dati

  );
Una volta inseriti i blocchi send e receive, è possibile stabilire una comunicazione efficace tra i PLC e scambiare dati in modo sicuro. Questo permette di ottimizzare i processi, ridurre i tempi di fermo macchina e aumentare la qualità del prodotto finale.
Ora che abbiamo inserito i blocchi, siamo pronti a esplorare il prossimo capitolo: l’Impostazione Partner Non Specificato. Scopriremo come configurare i blocchi per garantire una comunicazione efficace tra i PLC, anche quando il partner non è specificato.
Impostazione Partner Non Specificato
Impostazione Partner Non Specificato: Quando si configurano i blocchi send e receive per la comunicazione tra i PLC, è possibile impostare il partner come non specificato. Questa configurazione permette ai PLC di comunicare in modo efficace anche quando il partner non è noto o cambia dinamicamente.
Per impostare il partner come non specificato, è necessario seguire alcuni passaggi:
- Apri il software di programmazione del PLC e apri il progetto.
- Seleziona il blocco send o receive che desideri configurare.
- Nella configurazione del blocco, imposta il campo partner come non specificato.
- Salva le modifiche e scarica il programma sul PLC.
Ecco un esempio di codice per l’impostazione del partner come non specificato:
  // Configurazione blocco send con partner non specificato

  SEND_BLOCK(

    PARTNER_ADDRESS := '0.0.0.0', // Indirizzo del partner non specificato

    DATA_LENGTH := 10, // Quantità di dati da inviare

    DATA_TYPE := 'INT' // Tipo di dati

  );
Una volta impostato il partner come non specificato, i PLC saranno in grado di comunicare in modo efficace anche quando il partner cambia dinamicamente. Questo permette di migliorare la flessibilità e l’adattabilità dei processi industriali.
Ora che abbiamo impostato il partner come non specificato, siamo pronti a esplorare il prossimo capitolo: la Configurazione TSEND_C_DB nell’OB1. Scopriremo come configurare questo blocco per garantire una comunicazione efficace tra i PLC e scambiare dati in modo sicuro.
Configurazione TSEND_C_DB nell’OB1


Inserimento DB Normale
Inserimento DB Normale: Un DB normale (Data Block) è un elemento essenziale per la configurazione della comunicazione tra i PLC. Questo blocco di dati permette di memorizzare e scambiare informazioni tra i dispositivi, migliorando l’efficienza e la coordinazione dei processi industriali.
Per inserire un DB normale, è necessario seguire alcuni passaggi:
- Apri il software di programmazione del PLC e apri il progetto.
- Seleziona l’opzione per creare un nuovo DB normale.
- Configura il DB normale specificando il nome, la dimensione e il tipo di dati.
- Salva il DB normale e inseriscilo nel programma del PLC.
Ecco un esempio di codice per l’inserimento di un DB normale:
  // Creazione DB normale

  DB_NORMAL(

    NAME := 'DB1', // Nome del DB

    SIZE := 100, // Dimensione del DB

    DATA_TYPE := 'INT' // Tipo di dati

  );
Una volta inserito il DB normale, è possibile utilizzarlo per memorizzare e scambiare dati tra i PLC. Questo permette di ottimizzare i processi, ridurre i tempi di fermo macchina e aumentare la qualità del prodotto finale.
Ora che abbiamo inserito il DB normale, siamo pronti a esplorare il prossimo capitolo: l’Assegnazione Indirizzo di Rete. Scopriremo come configurare l’indirizzo di rete per garantire una comunicazione efficace tra i PLC e scambiare dati in modo sicuro.
Assegnazione Indirizzo di Rete
Assegnazione Indirizzo di Rete: L’assegnazione di un indirizzo di rete è un passaggio cruciale per garantire una comunicazione efficace tra i PLC. Questo indirizzo permette ai dispositivi di identificarsi univocamente nella rete e scambiare dati in modo sicuro.
Per assegnare un indirizzo di rete, è necessario seguire alcuni passaggi:
- Apri il software di programmazione del PLC e apri il progetto.
- Seleziona il PLC che desideri configurare.
- Nella configurazione del PLC, imposta l’indirizzo di rete. Assicurati che l’indirizzo sia unico nella rete e compatibile con gli altri dispositivi.
- Salva le modifiche e scarica il programma sul PLC.
Ecco un esempio di codice per l’assegnazione di un indirizzo di rete:
  // Configurazione indirizzo di rete

  NETWORK_ADDRESS(

    IP_ADDRESS := '192.168.1.10', // Indirizzo IP del PLC

    SUBNET_MASK := '255.255.255.0', // Subnet mask

    GATEWAY := '192.168.1.1' // Gateway predefinito

  );
Una volta assegnato l’indirizzo di rete, i PLC saranno in grado di comunicare in modo efficace e sicuro. Questo permette di migliorare l’efficienza e la coordinazione dei processi industriali.
Ora che abbiamo assegnato l’indirizzo di rete, siamo pronti a esplorare il prossimo capitolo: il Controllo ID Collegamento. Scopriremo come verificare che l’ID del collegamento non sia evidenziato in rosso e garantire una configurazione corretta per la comunicazione tra i PLC.
Verifica Configurazione


Controllo ID Collegamento
Controllo ID Collegamento: Il controllo dell’ID del collegamento è un passaggio cruciale per garantire una configurazione corretta della comunicazione tra i PLC. Se l’ID del collegamento è evidenziato in rosso, significa che c’è un problema nella configurazione che deve essere risolto per permettere una comunicazione efficace.
Per controllare l’ID del collegamento, è necessario seguire alcuni passaggi:
- Apri il software di programmazione del PLC e apri il progetto.
- Seleziona il PLC che desideri controllare.
- Nella configurazione del PLC, verifica l’ID del collegamento. Se l’ID è evidenziato in rosso, significa che c’è un problema nella configurazione.
- Risolvi il problema seguendo le indicazioni fornite dal software di programmazione.
- Salva le modifiche e scarica il programma sul PLC.
Ecco un esempio di codice per il controllo dell’ID del collegamento:
  // Controllo ID del collegamento

  CONNECTION_ID(

    ID := '1', // ID del collegamento

    STATUS := 'OK' // Stato del collegamento

  );
Una volta risolto il problema e verificato che l’ID del collegamento non sia più evidenziato in rosso, i PLC saranno in grado di comunicare in modo efficace e sicuro. Questo permette di migliorare l’efficienza e la coordinazione dei processi industriali.
Ora che abbiamo controllato l’ID del collegamento, siamo pronti a esplorare il prossimo capitolo: la Risoluzione Problemi Comuni. Scopriremo come affrontare e risolvere i problemi più comuni che possono verificarsi durante la configurazione della comunicazione tra i PLC.
Risoluzione Problemi Comuni
Risoluzione Problemi Comuni: Durante la configurazione della comunicazione tra i PLC, possono verificarsi alcuni problemi comuni che possono ostacolare il processo. È importante conoscere questi problemi e come risolverli per garantire una configurazione corretta e una comunicazione efficace tra i dispositivi.
Ecco alcuni dei problemi comuni e le soluzioni:
- Problema: L’ID del collegamento è evidenziato in rosso.
- Soluzione: Verifica la configurazione del PLC e assicurati che l’indirizzo di rete sia corretto e unico nella rete. Risolvi eventuali conflitti di indirizzi e scarica nuovamente il programma sul PLC.
- Problema: I PLC non riescono a comunicare.
- Soluzione: Verifica la connessione fisica tra i PLC e assicurati che i cavi Ethernet siano collegati correttamente. Controlla anche la configurazione dei blocchi send e receive e assicurati che i parametri siano corretti.
- Problema: I dati non vengono scambiati correttamente.
- Soluzione: Verifica la configurazione del DB normale e assicurati che la dimensione e il tipo di dati siano corretti. Controlla anche la configurazione dei blocchi send e receive e assicurati che i parametri siano corretti.
Ecco un esempio di codice per la risoluzione di un problema comune:
  // Risoluzione problema ID del collegamento evidenziato in rosso

  CONNECTION_ID(

    ID := '1', // ID del collegamento

    STATUS := 'OK' // Stato del collegamento corretto

  );
Una volta risolti i problemi comuni, i PLC saranno in grado di comunicare in modo efficace e sicuro. Questo permette di migliorare l’efficienza e la coordinazione dei processi industriali.
Ora che abbiamo risolto i problemi comuni, siamo pronti a concludere la nostra guida sulla configurazione della comunicazione tra i PLC. Speriamo che questa guida ti sia stata utile e che tu sia ora in grado di configurare la comunicazione tra i PLC in modo efficace e sicuro.
Conclusione


Siamo giunti alla fine di questa guida sulla configurazione della comunicazione tra i PLC. Speriamo che questa guida ti sia stata utile e che tu sia ora in grado di configurare la comunicazione tra i PLC in modo efficace e sicuro. Se desideri approfondire ulteriormente le tue conoscenze sull’automazione industriale e sulla programmazione PLC, ti invitiamo a seguire i nostri corsi. I nostri esperti ti guideranno attraverso ogni passaggio, fornendoti le competenze necessarie per eccellere in questo campo. Iscriviti oggi stesso e inizia il tuo viaggio verso il successo nell’automazione industriale!

“Semplifica, automatizza, sorridi: il mantra del programmatore zen.”
Dott. Strongoli Alessandro
Programmatore
CEO IO PROGRAMMO srl